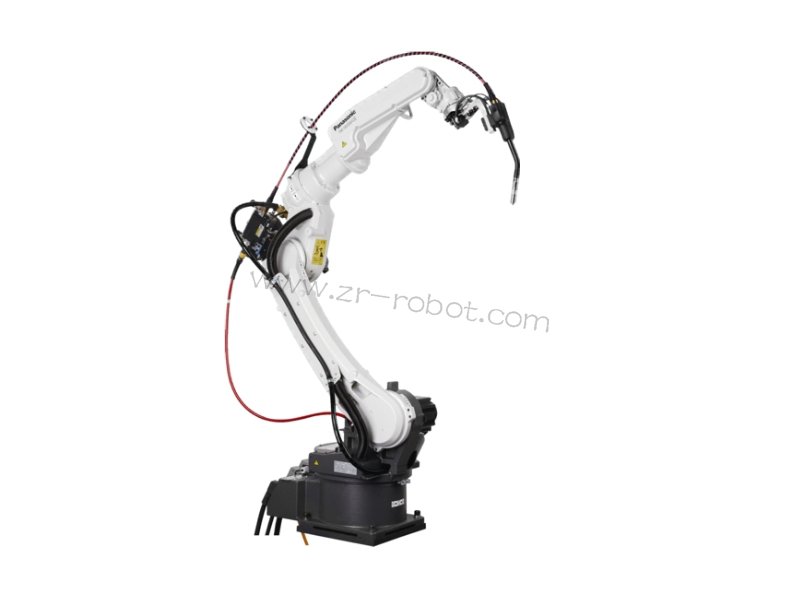
松下TM-1800弧焊机器人适配中大型构件连续焊接作业,设备具备稳定的电弧输出能力与轨迹复刻精度,在工程机械、钣金加工、结构件焊接领域应用广泛。设备长期处于弧焊烟尘、高温辐射、高频往复摆动的复杂工况,各类部件会产生持续性的渐进损耗。多数生产现场更关注设备运行节拍与焊缝成型效果,忽略日常细微的养护管控,各类隐性损耗长期累积,会逐步引发送丝不稳、电弧波动、轨迹偏移等工艺问题。贴合TM-1800机型的结构特性与作业规律落实日常松下弧焊机器人保养工作,把设备隐患管控融入每日生产流程,能够持续稳住焊接工艺稳定性,拉长设备长效服役周期。
工位环境与机身表层的常态化打理,是延缓设备老化的基础前提。弧焊作业产生的金属烟尘与熔融飞溅微粒具备吸附性,极易附着在机器人臂体表层、关节缝隙以及管线外包层表面。这类杂质长期堆积不会直接造成设备停机,但会逐步堵塞细微散热通道,侵蚀机身防护涂层,让关节转动的顺滑度持续下降。日常生产结束后,采用柔和清洁方式处理整机表面污渍与焊渣堆积,重点清理关节衔接缝隙、管线弯折位置、底座死角等容易积污的区域,保持机身整体洁净干爽,减少腐蚀性烟尘对精密结构的持续侵害,维持设备基础运行状态。
送丝系统的精细化值守养护,保障焊接过程连续性。送丝机构是维系弧焊作业稳定的核心组件,TM-1800长时间连续施焊过程中,焊丝摩擦产生的金属粉末、车间漂浮烟尘会持续堆积在送丝轮、导管与压紧结构位置,逐步增大送丝阻力。阻力波动会造成焊丝输送速度不均,焊接电弧随之出现长短波动,直接影响焊缝成型平整度。日常松下弧焊机器人保养需要检查送丝轮卡槽贴合状态,清理导管内部堆积杂质,微调压轮贴合力度,适配当前焊丝规格的输送需求。同步核查焊丝盘转动顺畅度,避免卡滞、松脱引发的断续送丝问题,保障全程送丝均匀稳定。
气路系统的常态化核查,守住熔池防护工艺底线。保护气体的稳定供给是规避焊缝氧化、气孔缺陷的关键,TM-1800量产作业中气路管路长期处于动态弯折状态,接头位置受设备震动影响,容易出现贴合松动,引发细微漏气现象。滤芯组件持续过滤气体杂质,会逐步出现堵塞积污问题,造成供气流量紊乱。日常松下弧焊机器人保养需逐段检查气路管路完好状态,确认管线无老化折损、接头无漏气隐患,及时清理或更换饱和堵塞的过滤配件,保证气路输送通畅。维持稳定的供气压力与流量状态,让熔池在施焊全程获得均匀有效的惰性气体防护。
关节传动结构的状态监测养护,稳定设备运动精度。该机型传动系统适配中载连续焊接工况,各轴关节长期高频换向、小幅摆动,内部润滑介质会慢慢出现分布不均、性能衰减的情况,腔体内部也会产生细微磨损微粒。日常无需频繁拆解更换油脂,重点做好运行状态监测,观察设备低速走位、圆弧摆动过程是否存在轻微卡顿、异响、抖动等异常表现。针对高频活动轴体,按需做好润滑补充与匀脂处理,让油膜均匀覆盖传动啮合接触面,缓解部件干摩擦损耗,维持各轴联动的平顺性与轨迹复刻精度。
电气与信号系统的日常巡检,规避软性故障频发。车间高温环境与烟尘堆积,会影响控制柜散热效果与线路连接稳定性,信号端口积污、线路轻微松动,容易引发间歇性电弧异常、设备报错等软性故障。每日作业前后简单核查控制柜散热状态,保持通风通道通畅,避免高温堆积。规整机身外接线路与信号线束,检查线材外皮完好程度,杜绝线路拉扯、磨损带来的安全隐患与信号偏差,保障电弧信号、运动指令传输精准同步。
弧焊设备的日常养护不在于复杂的拆机检修,而在于常态化的细节管控与状态维稳。贴合松下TM-1800机型的中载焊接工况,把清洁打理、送丝核查、气路校验、传动监测、电气巡检融入每日生产流程,能够从源头抑制各类隐性损耗累积。持续规范的松下弧焊机器人保养,可以有效降低工艺缺陷发生率与设备故障停机频次,让机器人长期保持稳定的焊接精度与作业效率,适配自动化焊接产线持续性、高负荷的量产需求。