IngsollRang英格索兰拧紧控制器大量装配在汽车零部件、工程机械装配产线,整套系统承担螺栓扭矩管控的核心工序,设备运行的稳定性直接决定装配工件的一致性。现场会遇到一类较为特殊的故障现象,整机上电之后显示屏点亮,菜单操作、参数调取、状态读取全部可以正常执行,下发拧紧指令之后拧紧轴却没有任何扭矩输出,产线装配工序直接停滞。屏幕正常点亮代表控制器主电源、主控单元可以正常工作,故障集中在信号链路、安全锁止回路或是功率输出相关环节,不能简单通过重启设备完成处理。对故障产生的现场诱因开展梳理,分层完成检测处置,能够减少无效拆装,规避英格索兰拧紧控制器维修过程中带来二次硬件损伤,缩短设备停机占用的生产时长。
产线外围信号回路异常,是现场出现该类故障占比很高的诱因,也最容易被现场运维人员忽略。控制器屏幕可以正常运行,不代表外部输入的控制信号可以完整送达设备内部。拧紧作业启动需要配套的使能信号、拧紧允许信号同步给到控制器IO端口,产线PLC侧端子松动、外部接线老化、安全光栅以及安全门回路断开,都会造成信号链路中断,控制器内部会执行保护逻辑切断功率输出通道,屏幕却不会出现明显的报错弹窗。英格索兰拧紧控制器维修作业可以切换设备至本地手动模式,脱离上位机PLC信号约束直接下发启动指令,以此区分故障来源于产线外部回路还是控制器本体。手动模式下工具可以正常运转,就要回溯排查工位安全器件、IO接线端子、PLC程序输出状态,把断开的信号链路恢复完整。
信号传输链路的物理损耗,同样会造成有显示无输出的故障表现。拧紧工具配套线缆长期跟随机器人或者工装机构往复运动,反复弯折拉扯会造成线缆内部动力芯线、编码器信号线出现隐性断线,外部绝缘外皮看不出明显破损。航空插头长期暴露在车间切削液、金属粉尘环境当中,针脚出现油污堆积、氧化烧蚀,也会出现信号传输中断。控制器屏幕依旧维持正常显示,但是驱动扭矩的动力信号无法传递至拧紧工具。可以采用交叉比对的方式开展验证,将完好的拧紧工具与线缆接入故障控制器,也把故障端拧紧工具接到其它完好控制器上运行,以此锁定故障点落在线缆、工具还是控制器本体。针脚氧化可以做清洁处理,内部断线则需要直接更换匹配规格的整套线缆组件。
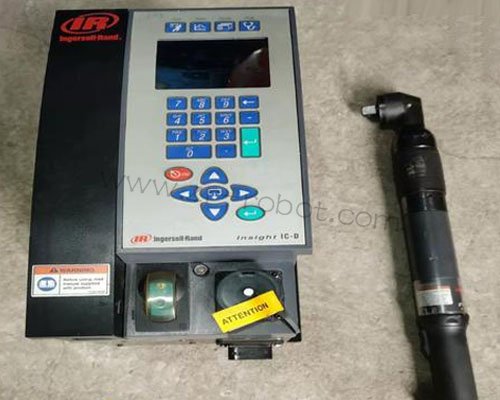
拧紧工具本体出现内部异常,控制器同样会触发输出封锁保护。拧紧枪内部电机绕组出现局部异常、编码器组件老化失效、齿轮箱内部异物卡滞,控制器读取到异常反馈之后,为规避器件烧毁会直接关闭动力输出通道。此时控制器人机交互界面一切操作不受影响,下发拧紧指令工具不会产生转动动作。英格索兰拧紧控制器维修阶段断开线缆连接,手动转动拧紧工具输出轴,感受转动过程是否存在卡顿、阻力突变的情况,以此判断齿轮箱内部是否存在机械卡滞。对电机绕组做阻值检测,对比标准参数区间,排查线圈绝缘下降、局部短路问题。编码器信号采集异常会直接阻断扭矩输出,需要对编码器组件做检测评估,损坏部件完成更换之后再做整机测试。
排除外部全部关联部件之后,故障就指向控制器内部硬件层面。主控板负责屏幕显示与人机交互,功率驱动板承担扭矩输出的执行工作,两块电路板相互独立。主控部分完好,功率驱动相关器件出现损坏,就会形成屏幕正常但是没有动力输出的故障现象。车间电网波动、外部负载短路冲击,都会造成功率板内部功率器件、采样回路元件损坏。拆机检测需要做好防静电防护,观察电路板板面有无元件烧蚀痕迹,检测母线电压、驱动回路供电是否达到设备标准参数。发现器件损坏需要选用参数匹配的元器件完成替换,不可随意使用规格不符配件,避免修复之后再次出现器件击穿。电路板维修完成之后不可以直接挂载拧紧工具,先做空载上电测试,确认各项电压指标处于合理范围,再接入负载开展验证。
参数配置错乱与系统逻辑锁止,也会造成输出通道关闭。设备存储的工具参数丢失、拧紧任务配置被改动,或是设备停留在校准、固件升级的特殊模式,即便硬件全部完好,下发拧紧指令也不会产生扭矩输出。维修人员需要调取设备内部工具参数,核对扭矩阈值、角度限值、运行模式配置,把异常参数恢复至工艺要求的标准。参数修改完成之后执行故障复位,清除设备内部留存的历史故障标记,很多隐性锁止状态才可以彻底解除。不少现场只做硬件拆装,忽略参数校验,设备维修结束依旧无法产出合格拧紧动作。
英格索兰拧紧控制器维修处置结束之后,需要搭建完整的测试流程,确认故障彻底消除。先执行本地手动模式多次启停测试,观察拧紧工具启停响应是否及时,无异常异响与报错。再接入产线PLC自动信号,完整复现现场生产的整套拧紧流程,采集多组拧紧曲线数据,对比设备原有工艺标准,确认扭矩、角度指标可以稳定达标。完成整套验证再交付产线投入量产。完整的故障处置逻辑,帮助现场快速定位英格索兰拧紧控制器有显示无输出的各类问题,降低部件更换带来的高昂采购成本,保障装配产线稳定运转。