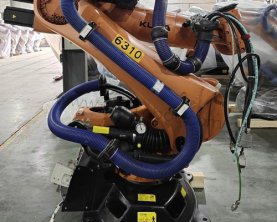
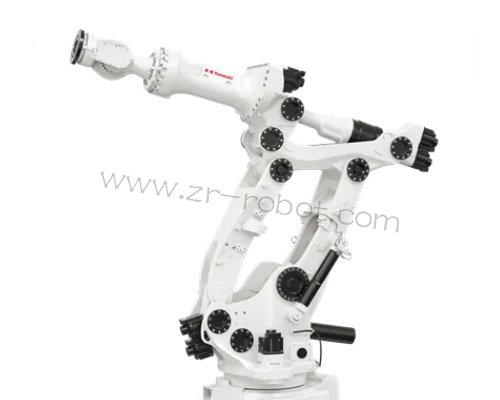
Kawasaki川崎MG15HL归属M系列超大型六轴机械手,额定可搬载荷1500kg,最大臂展4005mm,本体自重6550kg,多用于重型构件转运、大型工装上下料、铆接与加工受力工况。该机型采用滚珠丝杠混合连杆结构,取消传统配重块,依靠刚性传动承载巨大弯矩,受力模式与中小负载机型差异明显,常规保养清单无法匹配它的损耗特征。川崎机器人保养体系依托受力传递路径搭建,分班次巡检、中期预防性养护、年度深度拆解点检三个层级,项目对应不同受力部件的衰减周期。重载工况下基座固定副、丝杠副、关节密封、主减速单元承受交变载荷,老化速率偏高。保养作业启动前,将机械臂停靠至厂家指定静置姿态,释放附加弯矩,切断主供电回路,锁定安全隔离装置,避免意外动作。巡检阶段识别的异常,无法通过保养操作缓解的条目统一登记,等待合适停产窗口安排处置。
川崎机器人保养的推进节奏,依托长期巡检积累的数据判定。班次巡检以静态外观和运行动态监测为主,不开展拆解作业。设备上电低速空载走行,监听传动副运转声响,异响随臂体姿态变化显现,标记对应轴位;调取轴扭矩、丝杠负载记录,与同工况历史数据比对,负载基线持续抬升,代表传动副摩擦阻力上升。壳体表面温度分布纳入观察,单一关节温升持续高于其余轴体,提示润滑介质劣化或是密封渗漏带来杂质侵入。巡检过程同步复核基座地脚螺栓、工装法兰连接副的状态,这类紧固点位一旦松动,会放大丝杠与减速器的冲击载荷,加速内部构件磨损。巡检记录按风险等级分类,小幅波动纳入持续观测清单,偏离常态幅度较大的项目提交养护班组评估,需更换配件的内容预先报备,巡检台账为中期保养提供依据。
中期保养的核心管控对象为润滑介质与密封组件。丝杠副和主减速单元内部介质随运转时长劣化,杂质在腔体内部堆积,啮合面摩擦加剧,J2、J3轴作为主要受力轴,损耗趋势最为突出。介质取样等待设备停机静置足够时长,使介质回流到底部,观察样品色泽、悬浮颗粒物占比,对照往期留样判断衰减程度。川崎机器人保养加注介质选用机型配套品类,加注量遵循腔体标注区间,加注后低速往复驱动对应轴段,使介质均匀覆盖啮合面,运转期间观察结合面溢出,溢出量偏大说明加注过量,需排出多余介质。密封唇口表面的粉尘、金属碎屑轻柔清理,壳体接缝位置出现介质渗出,记录渗漏位置与渗出速率,渗漏持续加剧的点位,后续安排更换密封套件。通气阀的流通性能同步核验,粉尘堆积堵塞会造成腔体内部压力失衡,加速密封件老化,老化失效的阀体直接替换。
深度养护覆盖管线总成、控制柜、基座锚固与末端连接界面。管线包跟随长臂往复运动,波纹管老化脆裂会失去对线缆的防护能力,逐段检视管线排布,重点关注腕部回转区域,束带松紧预留活动余量,避免牵拉造成线芯应力集中。控制柜散热滤网定期清理,柜内温度维持稳定区间,接线端子氧化沉积物清理,动力线与信号线分区排布,接地端子连接状态复核到位。基座锚固螺栓按对角分步方式复紧,法兰定位面、工装连接基座清理金属碎屑,定位配合面拉伤痕迹记录存档,快换锁止机构的行程与锁止力矩逐项验证。深度川崎机器人保养阶段排查出的传动构件性能衰减问题,仅依靠介质更换无法恢复,相关作业纳入更换计划,安排长时间停产窗口实施,养护信息同步归档留存。
川崎机器人保养工序完成后,采取分级验证方式核验设备状态,禁止直接投入重载生产。单轴低速点动,依次感受丝杠、减速单元运转平顺度;空载循环执行标准轨迹程序;最后挂载配重工装,复现常规生产姿态开展带载循环测试,持续采集轴体温升、负载扭矩、运转噪声数据。重载机器人构件损耗属于渐进过程,单次保养仅能处置当前隐患,养护后跟踪数个班次运行日志,对比扭矩基线、温升区间变化趋势。保养台账统一记录介质取样状态、密封外观、巡检异常条目,跨周期比对可以预判构件老化节奏,结合产线负荷调整保养间隔。台账内长期稳定的参数突然偏移,说明构件受力状态改变,区分是养护频次不足还是部件临近寿命周期,组件更换作业完成后更新台账记录,方便追溯分析。